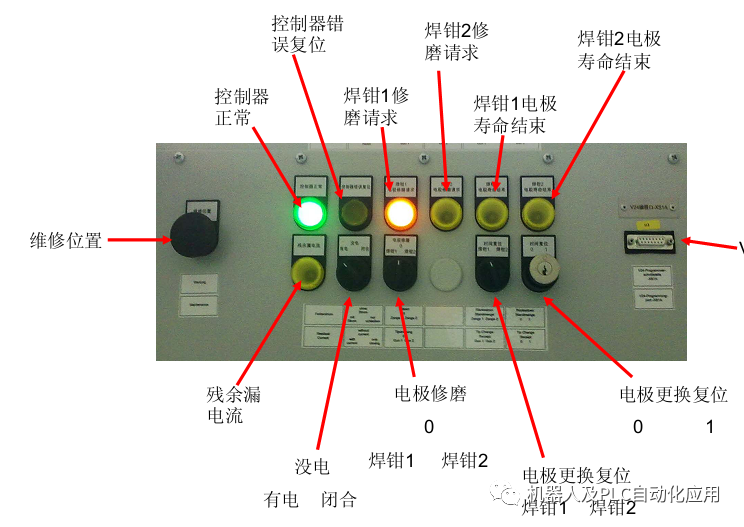
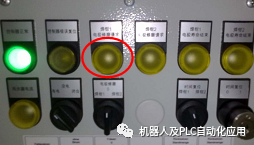
当控制器发出修磨请求时,除了可以在操作面板上进行复位还可以直接从焊钳按钮进行复位.
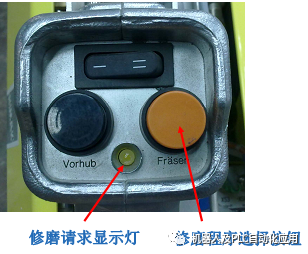
当控制器发出修磨请求时,选中修磨程序并同时按下启动按钮,执行完修磨程序以后,修磨请求信号会自动复位。
枪1枪2有独立的状态输出信号。
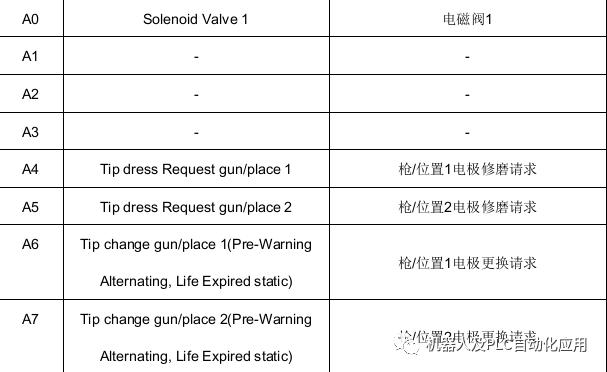
当焊钳处于寿命预警状态,输出信号“焊钳电极更换“输出发出脉冲信号 .
当焊钳处于寿命到达状态,输出信号“焊钳电极更换“输出保持高电平.
当焊钳处于修磨预警状态,输出信号“焊钳修磨请求“输出保持高电平 .
输入信号“焊钳1电极已修磨”与“焊钳1电极已更换”关联到当前焊钳1代码所指向的电极号.
输入信号“焊钳2电极已修磨”与“焊钳2电极已更换”关联到当前焊钳2代码所指向的电极号.
“电极已修磨“,”电极已更换“ 均有对应的输入信号.
程序代码1-4所指向的电极均适用于以上规则。
电极分配
默认电极分配如下:
程序1-4,11-14,21-24,31-34,5使用1号电极 .
程序6-9,16-19,26-29,36-39,10使用2号电极 .
风扇
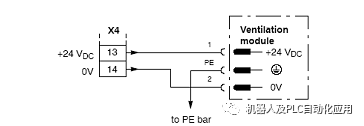
风扇电源由X4/13-14供给
当散热片温度大于等于55度时,风扇运转
当散热片温度小于等于55度时,风扇停转
风扇正常位于面板的后面,强制冷却的风冷却散热片,最大输出功率为2A。
阀的工作状态
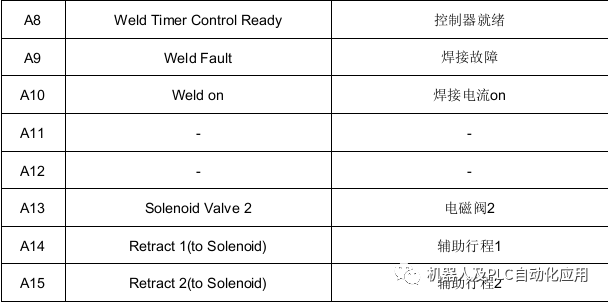
复位: 输出“电磁阀X”为低电平,输出“辅助行程X”为低电平 .
在“启动X”发出后,程序执行过程中,输出“电磁阀X”为高电平,输出“辅助行程X”为高电平 .
此时更改“辅助行程X”状态不影响程序执行.
在程序执行完成后,输入“辅助行程X”为高电平时,输出“辅助行程X”也为高电平 .
输入“辅助行程X”为低电平时,输出“辅助行程X”也为低电平.
当“辅助行程X”为低电平时,“启动X”无法被执行。
维修位置
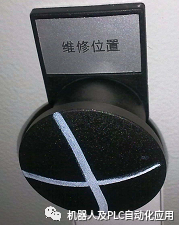
当输入“维修位置”为高电平,焊钳会处于大开状态并无法动作。
当焊钳处于焊接状态,该输入变为高电平会使焊接中止
当焊钳处于非焊接状态,该输入为高电平,输入信号“辅助行程”与“启动”将会无效。
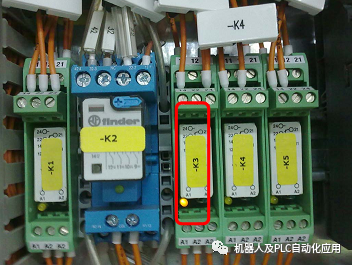
维修位置按钮拔出,此时控制柜处于正常状态,在输入端口E03=1 。当需要维修位置功能时,按下维修位置按钮,E03=0 ,控制柜中的K3继电器上的灯灭,焊钳进入大张口状态,辅助行程气缸电磁阀失电。此时无论是辅助行程按钮还是启动按钮都不起任何作用。
审核编辑 :李倩
 凯泉KAIQUAN
 铁锚
 大桥
 金桥
 京雷
 天泰
 博威合金BOWAY
 马扎克Mazak
 威尔泰克
 迈格泰克
 斯巴特
 MAOSHENG贸盛
 Miller米勒
 新世纪焊接
 西安恒立
 上海特焊
 新天激光
 海目星激光
 迅镭激光
 粤铭YUEMING
 镭鸣Leiming
 领创激光
 天琪激光
 亚威Yawei
 邦德激光bodor
 扬力YANGLI
 宏山激光
 楚天激光
 百超迪能NED
 金运激光
 LVD
 Tanaka田中
 BLM
 易特流etal
 百盛激光
 Messer梅塞尔
 KUKA 库卡摩多机器人流水线作业
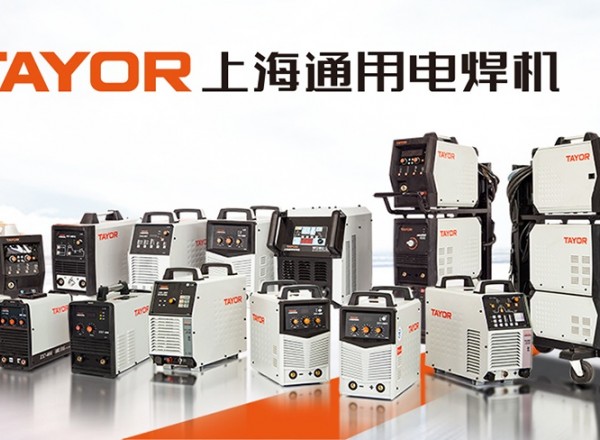 上海通用电气 全焊机系列展示
 大焊 焊机匠心品质 精工之作 行家之选
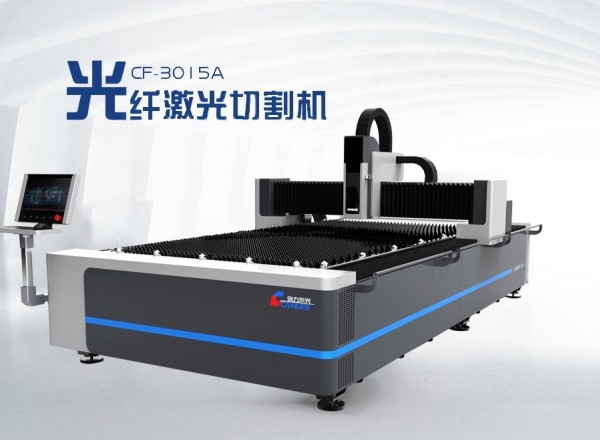 创力 CANLEE光纤激光切割机
 Ehave
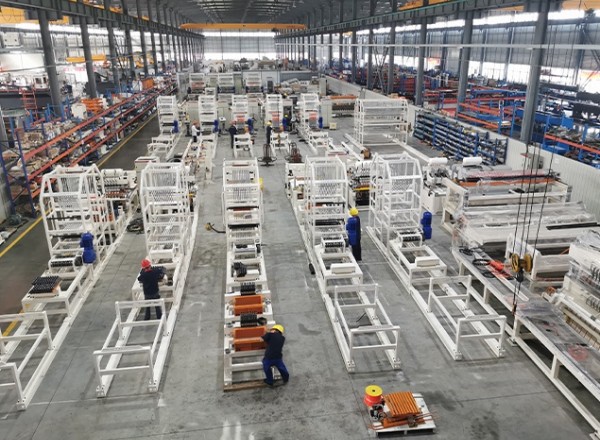 全自动焊接流水线
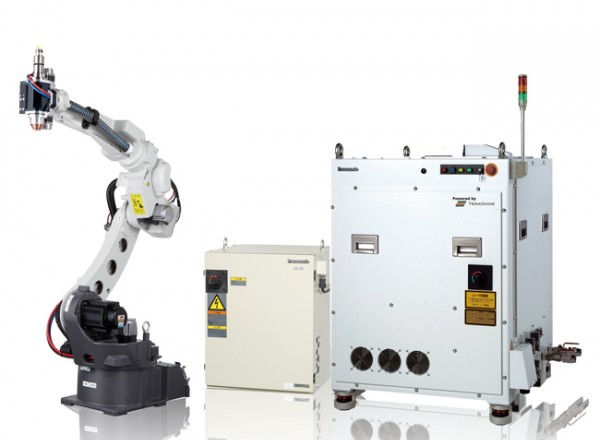 松下 旗下LAPRISS机器人激光焊接系统
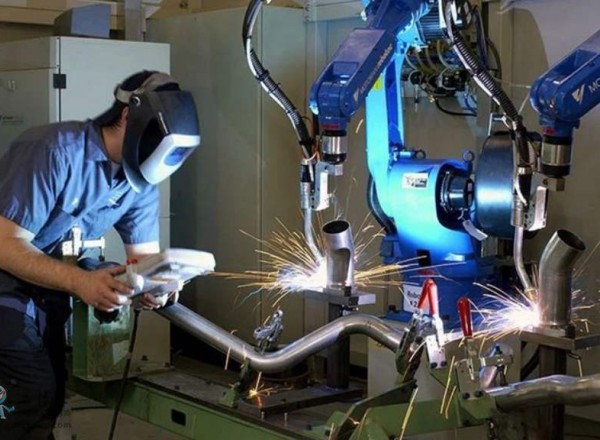 川崎工业焊接机器人 焊接管架
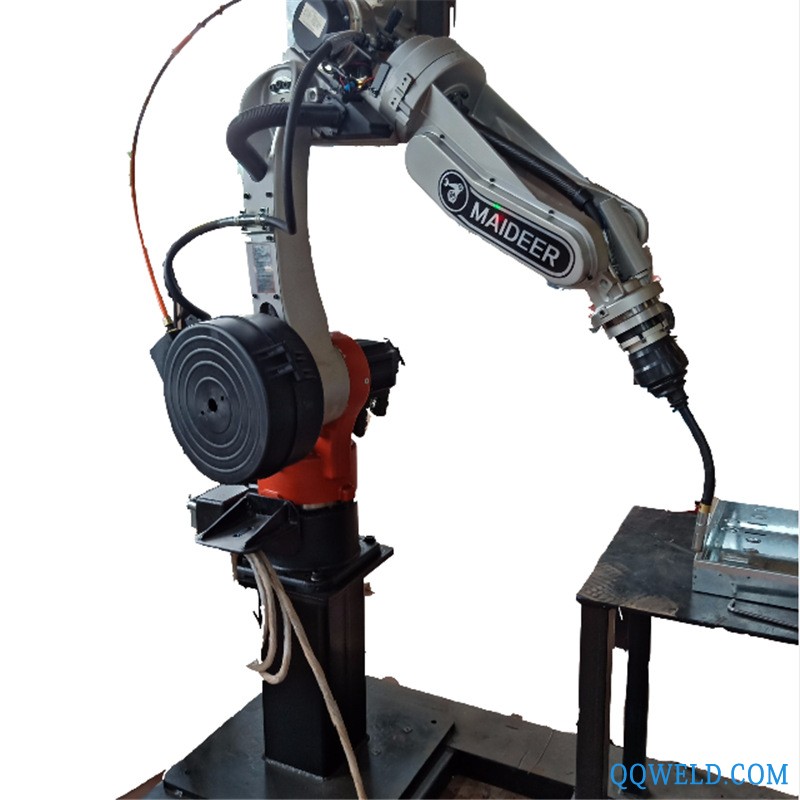 山东焊接机器人非标定制精工焊接
 矿物蒙脱石干燥剂 环保可降解干燥剂1g克江门惠源包装供应
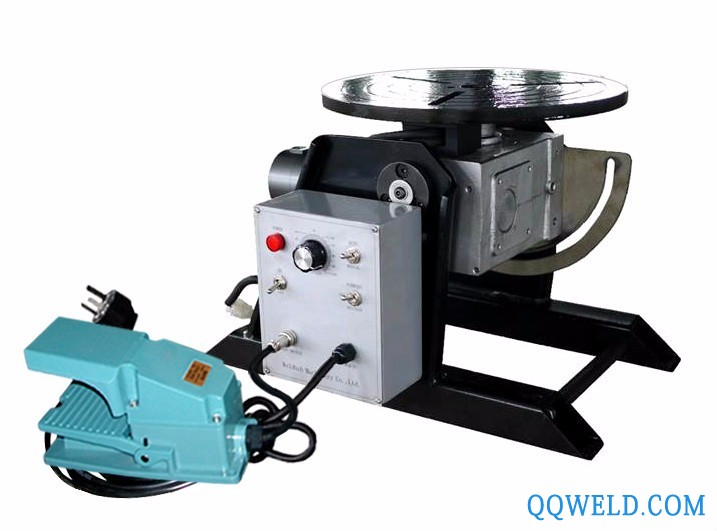 念淮WHP 变位机
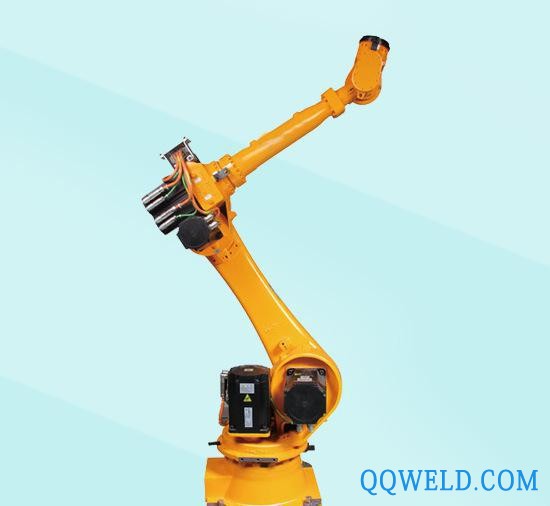 工业机器人、智能焊接机器人、自动焊接机器人、工业机器人设备
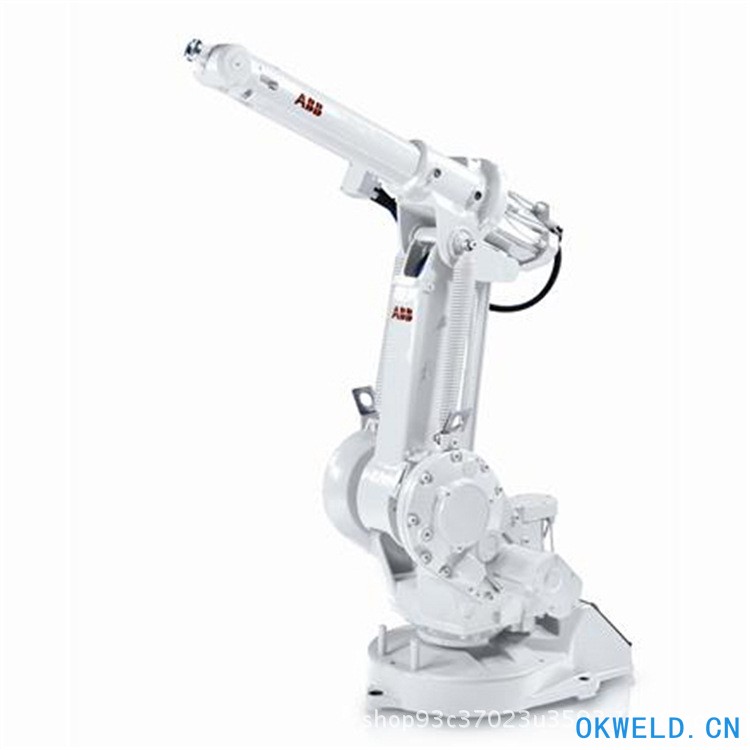 ABB irb1410工业机器人 焊接机器人 六轴搬运激光教学现货标准柜
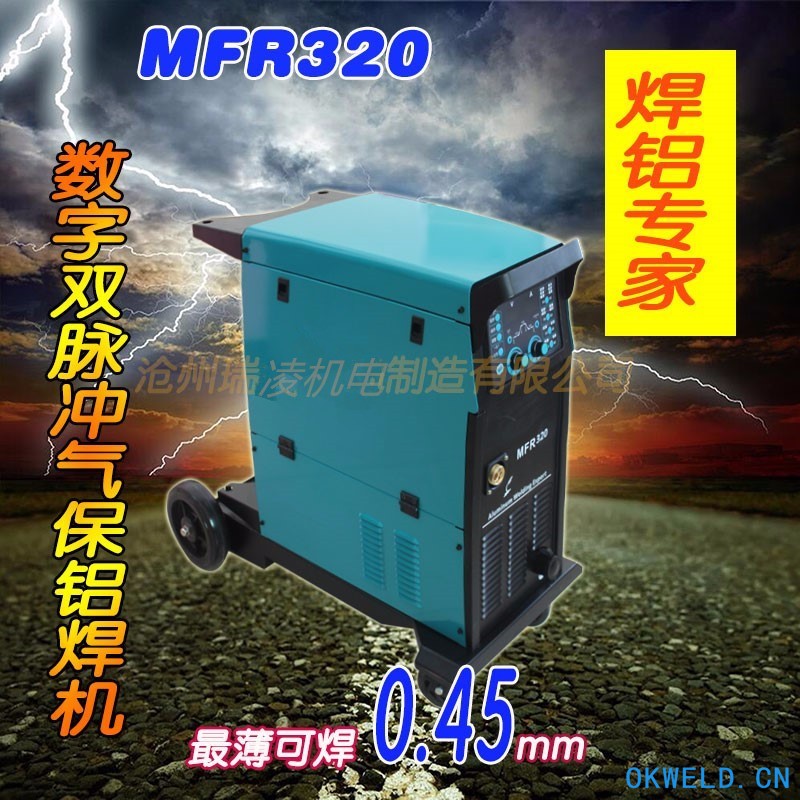 瑞凌东升MFR320电焊机数字双脉冲气保焊机铝焊机厂家二保焊机批发
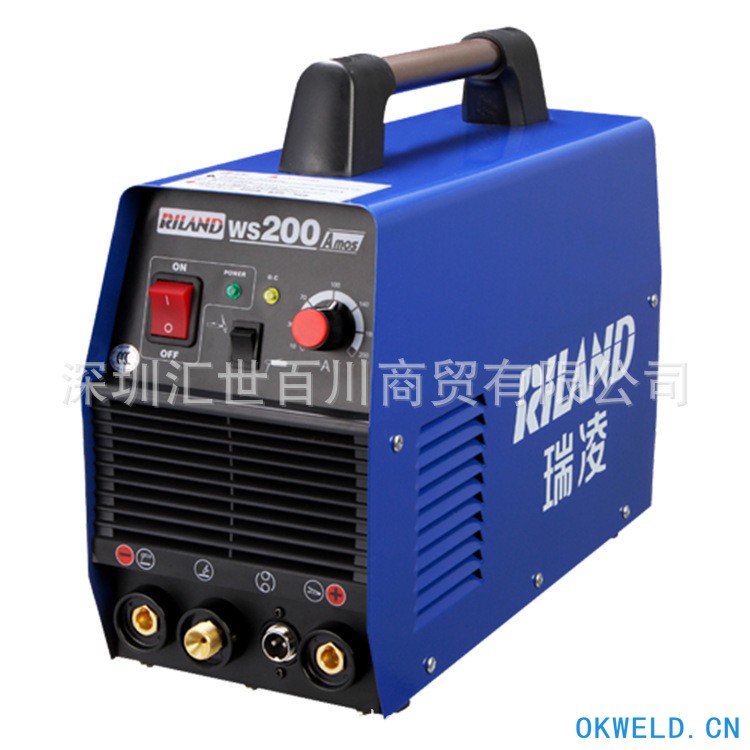 瑞凌RILAND电焊机逆变直流氩弧焊机WS200A家用便携式
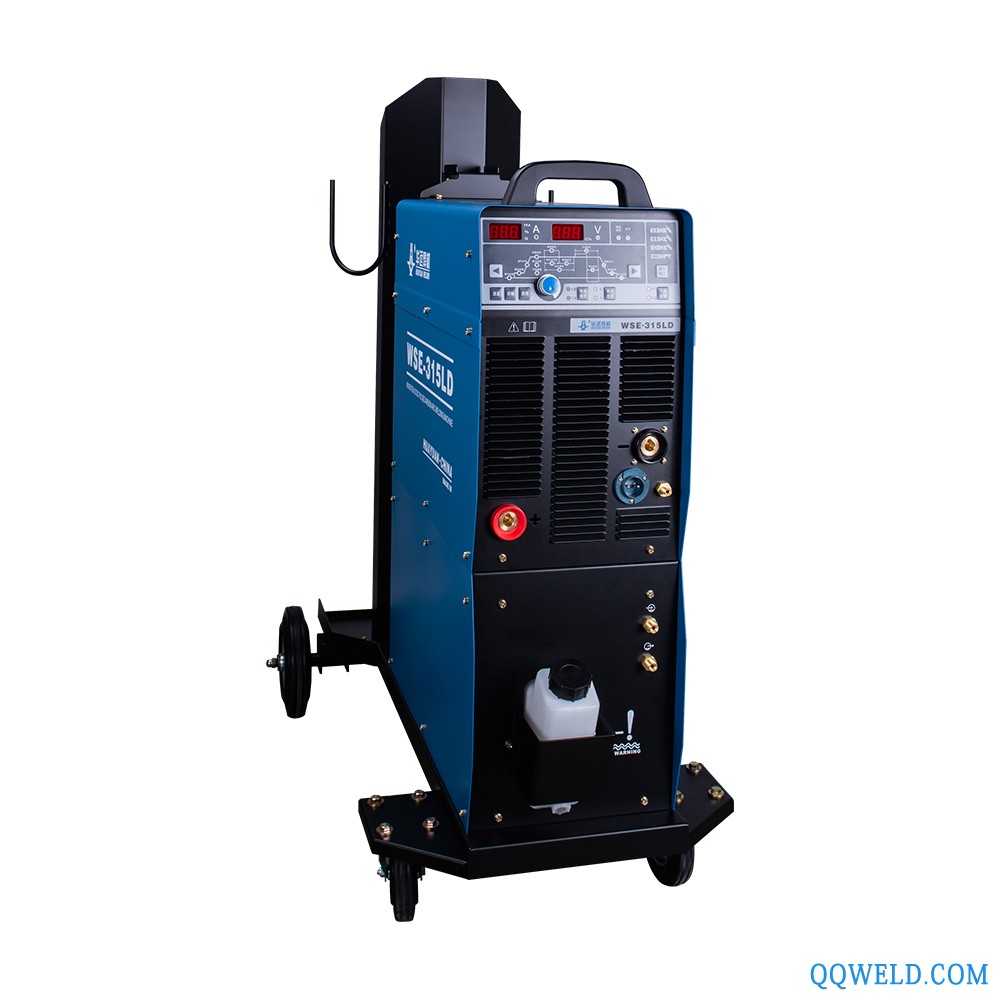 华远焊机WSE-315LD一体式逆变式交直流脉冲氩弧焊机 一体式焊机