
电弧焊缺陷及预防
电弧焊缺陷及预防-咬边
产生原因
焊接电流太大
运条不当
电弧太长
角度不当
预防措施
①选择合适的电流;
②焊条摆动时,在坡口边缘运条时稍慢些,停留时间稍长些;
③操作时电弧不要拉的过长;
④掌握正确的运条角度。
电弧焊缺陷及预防-焊瘤
产生原因
根部间隙过大
焊条角度和运条方法不正确
焊接电流大
焊接速度过慢
仰焊预防
①选用低于平时15%-20%电流;
②焊条摆动应中间快两侧慢,在边缘稍停一下;
③电弧压短;
④发现熔池金属下坠,立即熄弧降温,再引弧焊接。
立焊预防
①选用合适的焊接工艺参数,间隙不宜过大;
②焊接电流比平焊小15%~20%;
③严格控制熔池温度,可利用挑弧,熄弧来降温;
④焊条摆动应中间快两侧慢,在边缘稍停一下。
平焊预防
①对口间隙不宜过大;
②控制熔池温度,选择适当电流。
电弧焊缺陷及预防-夹渣
产生原因
焊接电流太小
焊速太快
多层焊时,清渣不干净
预防措施
①多道焊时及时清理前一道焊缝表面;
②增加接头的坡口角度;
③选择合理的焊接工艺。
电弧焊缺陷及预防-裂纹
产生原因
收弧过于突然
大电流焊接时,液态金属凝固时的收缩导致裂纹产生。
预防措施
①预热:以降低冷却速度,改善应力状况。
②采用碱性焊条,碱性焊条熔渣具有较强脱硫、脱磷的能力。
③控制焊缝形状,尽量避免得到深而窄的焊缝。
 凯泉KAIQUAN
 铁锚
 大桥
 金桥
 京雷
 天泰
 博威合金BOWAY
 马扎克Mazak
 威尔泰克
 迈格泰克
 斯巴特
 MAOSHENG贸盛
 Miller米勒
 新世纪焊接
 西安恒立
 上海特焊
 新天激光
 海目星激光
 迅镭激光
 粤铭YUEMING
 镭鸣Leiming
 领创激光
 天琪激光
 亚威Yawei
 邦德激光bodor
 扬力YANGLI
 宏山激光
 楚天激光
 百超迪能NED
 金运激光
 LVD
 Tanaka田中
 BLM
 易特流etal
 百盛激光
 Messer梅塞尔
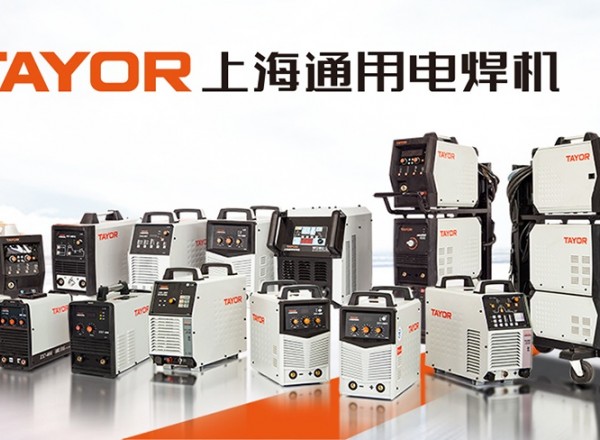 上海通用电气 全焊机系列展示
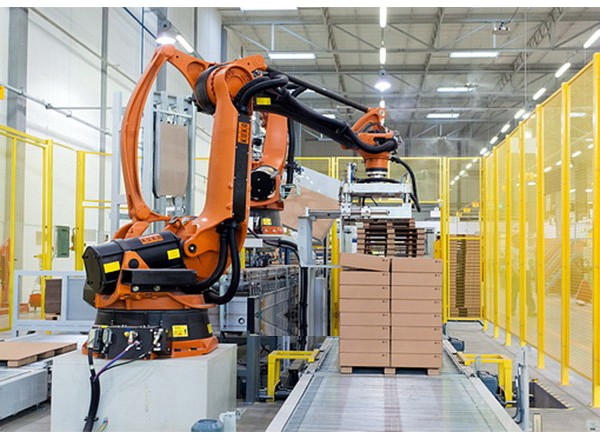 KUKA 库卡摩多机器人流水线作业
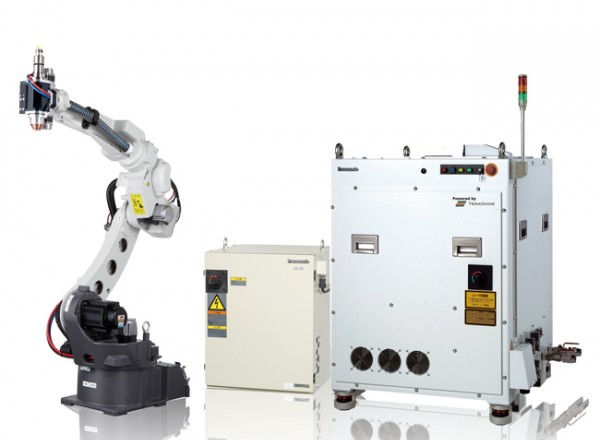 松下 旗下LAPRISS机器人激光焊接系统
 Ehave
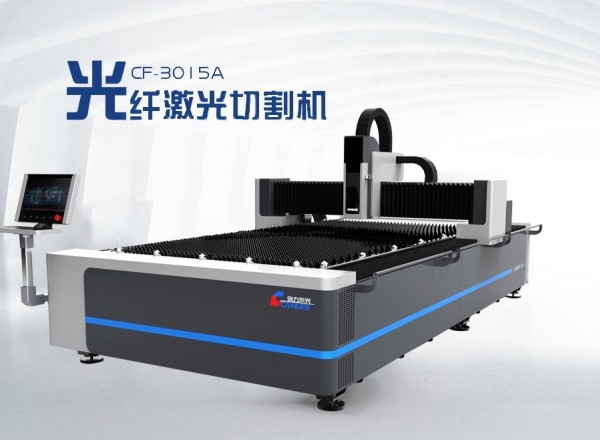 创力 CANLEE光纤激光切割机
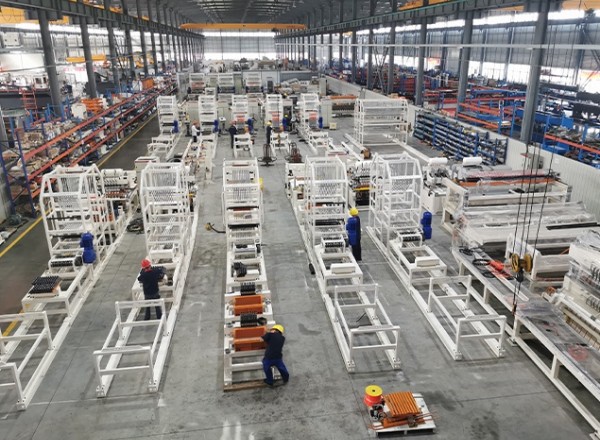 全自动焊接流水线
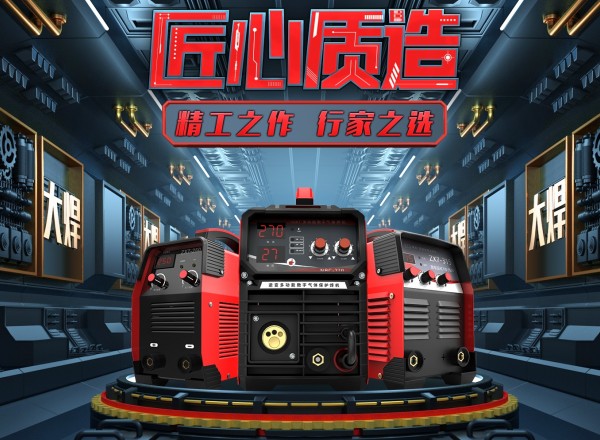 大焊 焊机匠心品质 精工之作 行家之选
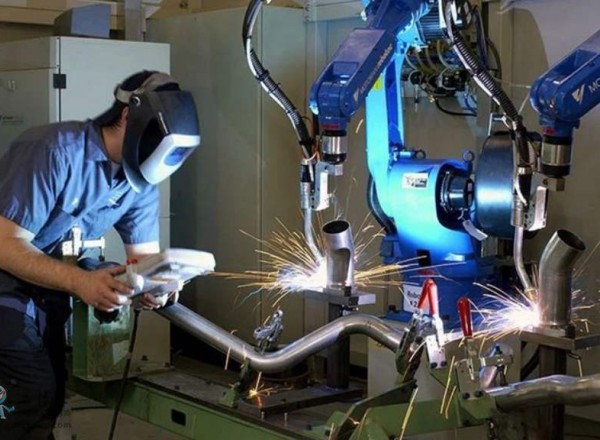 川崎工业焊接机器人 焊接管架
 parker驱动器AC890系列-北京德和天成
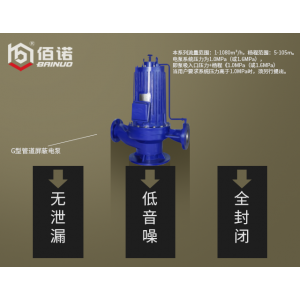 佰诺G型管道屏蔽电泵
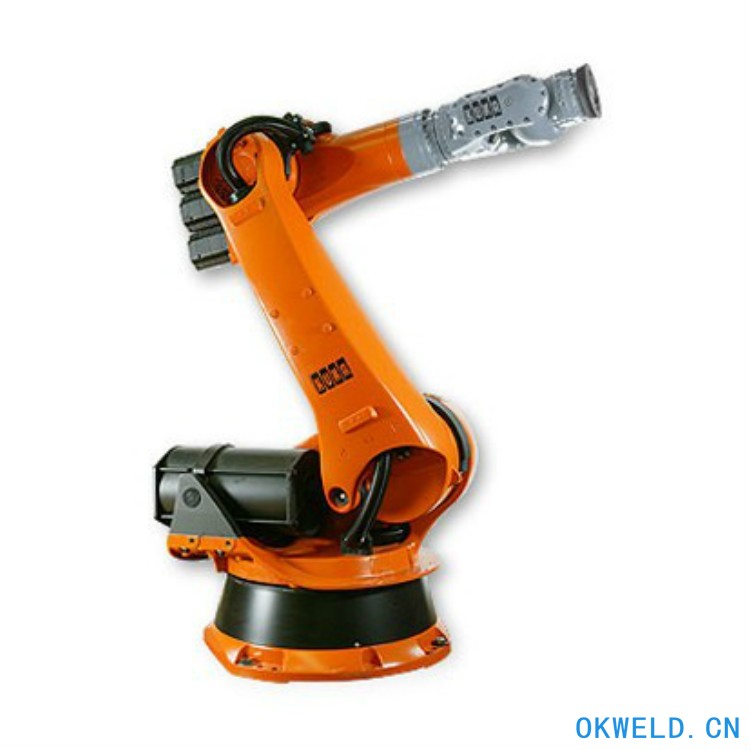 湘潭市 KUKA 码垛机器人 搬运机器人 焊接机器人
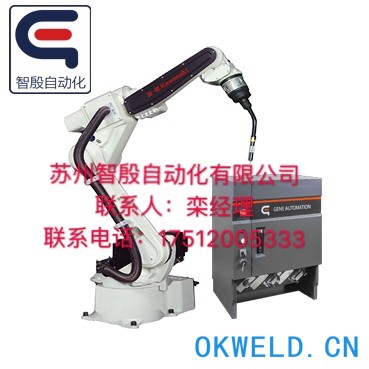 川崎BA006N 焊接机器人 米加尼克焊机 六轴焊接机器人
 广州烽火250二手焊机 氩弧焊机 交直流两用焊机 铝焊接机
 2mm孔径防护洞洞板 圆孔板
 供应保温夹套放料阀厂家批发价格
 相集气保焊机二保焊机NBC-500工业焊机双模块二氧化碳气保焊机


